从原料上线到成品装箱,一片护垫在洁净区里要走 11 道工序,其中 3 道是普通车间做不了的。把这些工序摊开讲,采购方验厂时才有得看。
从原料上线到成品装箱,一片护垫在洁净区里要走 11 道工序,其中 3 道是普通车间做不了的。把这些工序摊开讲,采购方验厂时才有得看。
无纺布、芯片基材、吸水树脂、背胶、离型纸进厂后不直接上线,先做三件事:核对批次与检验报告、抽样做克重与幅宽复测、在缓冲间做外包装清洁。芯片基材还要额外做浸润液配伍试验,确认这批基材吸液后的膨胀高度在范围内。这一步做不做,直接决定后续工序的废品率。
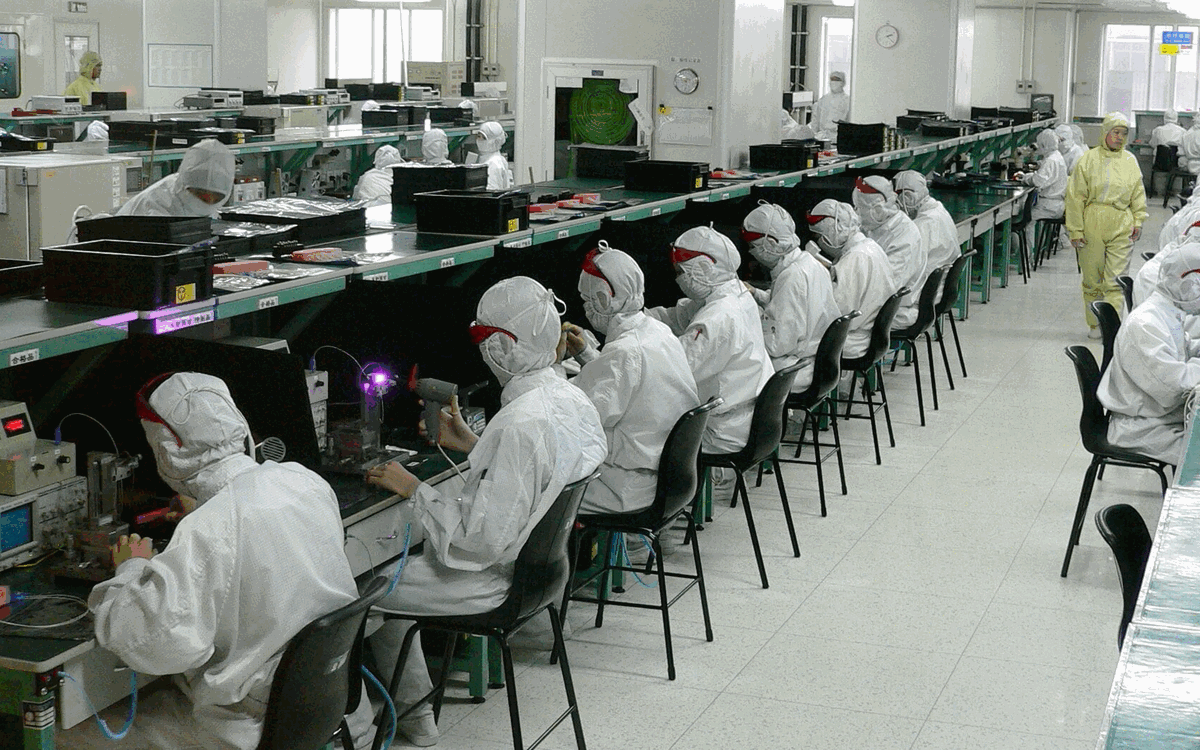
洁净区按十万级设计,人流物流分开。人员从风淋室进,物料从传递窗进,传递窗内外不能同时开门。车间里每两小时做一次沉降菌监测,数据贴在工位看板上,超标就停线做清洁消毒,不等到交班。
工序顺序是:面层放卷、芯片裁切、芯片浸渍、芯片烘干、芯片复合、导流层复合、芯体成型、底膜复合、压合定型、背胶涂布、离型纸贴合、模切、折叠、独立包装、装盒、装箱。真正决定成品率的是芯片复合与压合定型两道。
芯片复合要求位置公差在 ±2mm 以内,偏了就会出现“一边有药一边没有”的投诉。压合定型的温度与压力按材料组合单独设定,纯棉面层的温度要比热风布低 8-10℃,压力低 0.2MPa,否则布面会被压出光斑。这些参数是试出来的,不是抄来的。
独立包装用的是铝塑复合膜,封口温度、压力、时间三个参数决定密封性。封不牢的产品在仓储三个月后会吸潮,芯片变色;封过头又会把膜烫穿,出现微孔。我们每小时抽 5 片做负压泄漏测试,把片子放进染色液里加压,看有没有渗入。
装箱前还有一道金属检测与重量复核,重量偏差超过 ±2g 的整盒挑出。这道工序看着简单,却能挡掉大部分少片、多片的问题。
不看宣传板,看三个地方:看板上的沉降菌记录有没有连续、传递窗的使用记录有没有断档、压合工位的参数是不是锁定的。参数能被操作工随手改的产线,批次一致性很难保证。
配方、标准、检测、包装,四个方向都有对应负责人,不做转述。